带锯条选购全指南:从双金属到硬质合金,读懂锯切工艺的关键一环
在金属加工、木材开料乃至食品分切等众多制造场景中,带锯条往往是最不起眼却又最不能将就的耗材之一。一条锯条选得对不对,直接决定了切口质量、设备损耗和单件加工成本。南京百穆锯业长期服务于机械制造、模具加工、钢材贸易等领域的客户,在实际配套中积累了不少关于带锯条选型、使用与维护的经验。本文围绕带锯条的材质分类、规格参数、选型逻辑和采购要点展开,希望能为正在为锯切效率发愁的采购和技术人员提供一些参考。
带锯条是什么:从结构到工作原理
带锯条是一种呈环形无端的柔性锯切工具,安装在带锯床上,由主动轮和从动轮带动做单向连续运动,工件通过送料机构相对锯条进给,从而完成切断或轮廓切割。与弓锯、圆锯相比,带锯条的切口窄、材料利用率高、切削过程相对平稳,特别适合大批量下料和贵重材料的精密切断。
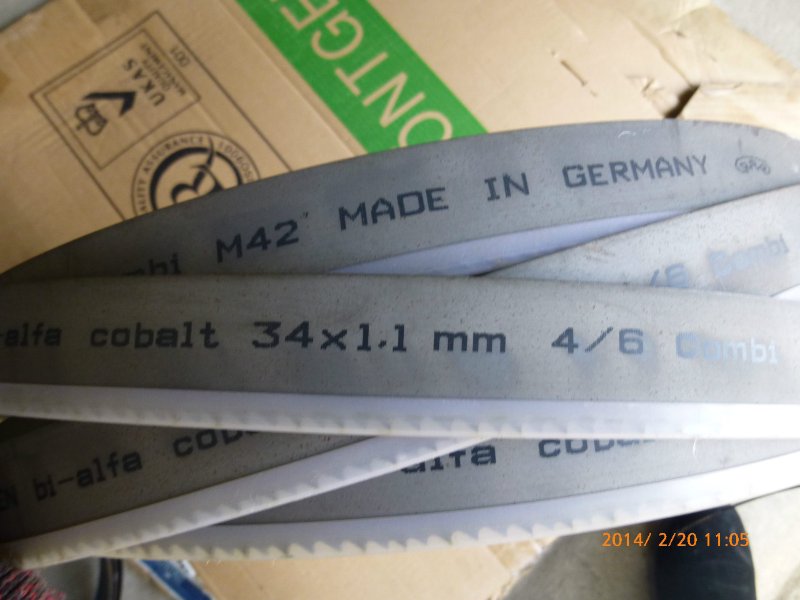
一条带锯条的核心结构通常包括三部分:锯背(背材)承担张紧力和疲劳循环,齿尖(齿材)负责实际切削,两者通过焊接或复合工艺结合。正是这种"背齿分工"的设计思路,催生了后来双金属带锯条和硬质合金带锯条两大主流品类。
主流材质分类与适用场景
碳钢带锯条
整体由碳素工具钢制成,价格低、刃口锋利,适合木材、塑料、软有色金属等低强度材料的切割。缺点是耐磨性有限,红硬性差,一旦切削区温度升高,齿尖很快软化,因此不适合钢件的高速连续锯切。
双金属带锯条
目前工业现场用量最大的品类。背材多采用高强度合金钢,齿部采用高速钢(常见 M42、M51 等牌号),通过电子束焊接形成一体。齿尖硬度可达 HRC65 以上,兼顾了耐磨性与抗疲劳性,能覆盖碳钢、合金钢、不锈钢、轴承钢等大部分常规金属材料。对于中小批量的模具钢下料、型材切断,双金属带锯条是性价比较高的选择。
硬质合金带锯条
齿尖采用硬质合金齿块焊接或镶嵌,硬度与红硬性显著优于高速钢,在切割高温合金、钛合金、淬火模具钢、大截面不锈钢等难加工材料时优势明显。其切削线速度更高、单次使用寿命更长,但价格较高、对锯床刚性和操作规范要求也更严格。是否值得上硬质合金,关键看材料难加工程度和批量规模。
金刚石带锯条与其他特种锯条
针对玻璃、陶瓷、石墨、复合材料等非金属硬脆材料,还有电镀金刚石带锯条等特种产品。这类锯条属于细分市场,选型时更需要与厂家沟通具体工况。
带锯条规格参数怎么看
采购带锯条时,以下几组参数必须与锯床和工件匹配:
- 长度与宽度:长度由锯床轮径和中心距决定,宽度影响刚性与切深能力,宽锯条适合大截面重载切割,窄锯条适合轮廓曲线切割。
- 齿距(TPI):每英寸齿数。厚料、大截面选小齿距(粗齿),薄壁管、小截面选大齿距(细齿),一般要求同时进入切削的齿数不少于 3 齿、不多于 24 齿。
- 齿形:标准齿、钩齿、变齿距等。变齿距能有效抑制共振,减少切面波纹,在型材和管材切割中应用广泛。
- 齿材与背材牌号:直接决定耐磨寿命和抗疲劳性能,是区分产品质量档次的核心指标。
- 锯条厚度:影响切口宽度与刚性,薄锯条省料但对张紧和导向要求更高。
选型逻辑:材料、设备、批量三要素
很多用户习惯按"价格"选锯条,结果往往是锯条便宜了、换条频率上去了、停机时间增加了,综合成本反而更高。更合理的做法是从三个维度倒推:
第一看材料。普通碳钢、45# 钢、Q235 型材,双金属 M42 基本够用;不锈钢、轴承钢、模具钢建议选 M51 或含钴量更高的齿材;高温合金、钛合金、大截面淬火件则要考虑硬质合金带锯条。
第二看设备。锯床的刚性、张紧力上限、导向臂结构、是否具备自动送料和锯带速度调节,都会限制锯条性能的发挥。老式锯床配高端硬质合金锯条,往往因为振动和进给控制粗糙而提前崩齿。
第三看批量与成本结构。小批量多品种的加工车间,换规格频繁,宜选通用性强、换条成本低的双金属锯条;大批量单一材料下料,则可以通过硬质合金锯条摊薄单件成本。
带锯条价格的影响因素
带锯条价格差异很大,从几十元到上千元不等,背后是几个变量在起作用:齿材牌号与背材质量、焊接工艺稳定性、齿形设计与分齿精度、品牌溢价,以及规格尺寸。进口带锯条在材料一致性和批次稳定性上通常有优势,价格也相应更高;国产优质厂家近年来在双金属领域进步明显,性价比突出。需要提醒的是,比价时应统一到"单次切削成本"或"每平方米切削面积成本"的口径,而不是单纯比较标价。
定制与批发采购的注意事项
非标长度、特殊齿形、特定齿材组合的需求,在模具、轨道交通、航空航天配套等行业并不少见。带锯条定制时,建议向厂家提供工件材料牌号与硬度、截面尺寸、锯床型号、期望切削参数等信息,由技术人员给出齿距和齿形建议。批发采购则要关注厂家的焊接设备与检测手段,比如齿尖硬度抽检、焊缝强度测试、锯条直线度与扭曲度控制,这些细节决定了批量使用时的稳定性。
南京及周边地区制造业密集,机械加工、钢材贸易、汽车零部件企业众多,本地化供货能缩短交期、方便技术上门调试。南京带穆锯业(njbmdjt.com)面向南京及华东地区提供带锯条批发、规格选型与定制加工服务,常备双金属带锯条、硬质合金带锯条等品类,可根据客户锯床和工件情况做配套推荐。
使用与维护:让锯条多切几刀
- 新锯条磨合:前几个切削循环降低进给量和线速度,让齿尖微刃均匀磨损,可显著延长寿命。
- 切削参数匹配:线速度与进给量要随材料硬度和截面调整,一味求快是崩齿和早期失效的主因。
- 冷却与排屑:乳化液浓度、流量要到位,切屑堆积会造成二次切削和齿沟磨损。
- 张紧与导向:张紧力不足会导致锯条跑偏和切面倾斜,导向块磨损后应及时更换。
- 定期检查:关注齿尖磨损形态,若出现单侧磨损或异常崩齿,多半是导向或进给偏斜的信号。
结语
带锯条虽小,却是连接设备能力与加工成本的关键节点。把材质、规格、齿形、参数这几件事理清楚,再结合自身材料和批量做取舍,锯切环节的效率和成本都会有明显改善。无论是双金属带锯条的常规配套,还是硬质合金带锯条在难加工材料上的应用,选对供应商、选对型号,比反复试错更省时间。